
 Przeczytaj więcej


 Uzyskaj wycenę
Kategoria produktu
NOWA kategoria
Skontaktuj się z nami
Skontaktuj się z nami
Specjalizujemy się w badaniach, rozwoju i produkcji przewodów i kabli elektrycznych.
 +86-21-57560276
Powiązane wiadomości
Standardy jakości dla zintegrowanej produkcji płoz bioprocesowych: praktyczny przewodnik
Dlaczego standardy jakości mają znaczenie w produkcji skidów bioprocesowych
Skid bioprocesowy, który przejdzie kontrolę wzrokową, może nadal nie działać, jeśli jakość jego produkcji jest nieudokumentowana lub niekontrolowana. W praktyce standardy jakości dla zintegrowanej bioprocesowej produkcji płoz nie są pojedynczą inspekcją; to zbiór wymagań regulujących projektowanie, dobór materiałów, spawanie, testowanie i dokumentację każdego etapu pracy. Jeśli te standardy są konsekwentnie egzekwowane, skid dostarczany jest z możliwym do prześledzenia zapisem, który wspiera instalację, uruchomienie i walidację procesu.
Obecnie płozy bioprocesowe integrują w jednej ramie przenoszenie ciepła, kontrolę temperatury, czyszczenie i dystrybucję płynów. Integracja ta zwiększa konsekwencje złego wykonania, ponieważ pojedyncza wada spoiny może zanieczyścić partię lub spowodować kosztowne opóźnienie. Producenci, którzy produkują zgodnie z uznanymi standardami, takimi jak wytyczne ASME BPE i GMP, zmniejszają to ryzyko na każdym etapie produkcji. Jak wyjaśniono w naszym profil firmy ta orientacja na jakość jest częścią szerszych możliwości inżynieryjnych i produkcyjnych.
Podstawowe standardy dotyczące zintegrowanej produkcji płoz bioprocesowych
Kilka standardów kształtuje profil jakości płozy. ASME BPE zapewnia najbardziej kompletne ramy dla higienicznego projektowania i wytwarzania sprzętu do bioprzetwarzania. Przepisy GMP dodają wymagania dotyczące dokumentacji, zarządzania ryzykiem i walidacji. Europejskie przepisy dotyczące urządzeń ciśnieniowych mogą mieć zastosowanie do rurociągów i zbiorników, natomiast zasady integralności danych regulują zautomatyzowane systemy kontroli.
| Standardowe | Jakość | Wpływ produkcji |
|---|---|---|
| ASME BPE | Higieniczna konstrukcja, materiały, wykończenie powierzchni, spawanie, kontrola | Ustawia wymagania dotyczące wymiarów, spoin i chropowatości powierzchni, które regulują produkcję. |
| UE GMP / ICH Q10 | System jakości, zarządzanie ryzykiem, dokumentacja, walidacja | Definiuje oczekiwania w zakresie identyfikowalności, kontroli zmian i dowodów. |
| PED 2014/68/UE | Bezpieczeństwo urządzeń ciśnieniowych | Klasyfikuje zespoły i komponenty płoz w kategorie bezpieczeństwa, które wymagają określonych testów. |
| FDA 21 CFR Część 11 | Zapisy elektroniczne i podpisy | Ma zastosowanie, gdy systemy sterowania rejestrują dane lub wykonują zautomatyzowane sekwencje. |
Standardy te często się pokrywają. Płoza zbudowana ze spawów i wykończenia powierzchni zgodnych z ASME BPE spełnia wymagania fizyczne, a struktura danych i dokumentacji GMP zapewnia możliwość zademonstrowania inspektorom jakości. Aby zapoznać się z przeglądem technologii stojącej za tymi systemami, przeczytaj nasz artykuł na temat czym są zintegrowane płozy bioprocesowe i dlaczego są niezbędne .
Wybór materiału, wykończenie powierzchni i higieniczna konstrukcja
Zwilżone powierzchnie stykowe płozy bioprocesowej nie mogą wyciekać, korodować ani zatrzymywać produktu. Właśnie dlatego dobór materiałów i wykończenie powierzchni są bramkami jakości, a nie przypadkowymi wyborami.
Wymagania dotyczące stali nierdzewnej
Większość płoz bioprocesowych wykorzystuje stal nierdzewną 316L na części zwilżane. Niska zawartość węgla zmniejsza uczulenie podczas spawania, zachowując odporność na korozję. Każda partia produkcyjna musi posiadać certyfikat materiałowy, który powinien być powiązany z numerem wytopu i elementem zamontowanym w płozie. Niektóre procesy prowadzone w wyższych temperaturach lub z mediami zawierającymi chlorki mogą wymagać bardziej odpornych na korozję stopów, takich jak stal nierdzewna 904L lub stal nierdzewna typu duplex, ale podstawą do zastosowań biofarmaceutycznych pozostaje stal 316L.
Wykończenie powierzchni i łatwość czyszczenia
Chropowatość powierzchni bezpośrednio wpływa na łatwość czyszczenia. Dla powierzchni zwilżanych typowym wymaganiem jest Ra nieprzekraczający 0,4 µm dla polerowanych mechanicznie i Ra nie przekraczający 0,4 µm po elektropolerowaniu. Dostawcy powinni dostarczyć pomiary wykończenia powierzchni za pomocą skalibrowanego profilometru. W praktyce wartości weryfikuje się na egzemplarzach produkcyjnych, a nie na kuponach, a w protokole należy wskazać miejsce pomiaru. W przypadku rurociągów o krytycznym znaczeniu inspekcja boroskopowa uzupełnia dane dotyczące wykończenia powierzchni, ujawniając wewnętrzne przebarwienia lub zanieczyszczenia spoin.
Szczegóły konstrukcji higienicznej
Martwe nogi są najczęstszym źródłem ryzyka skażenia podczas poślizgu. Normy takie jak ASME BPE definiują dopuszczalne współczynniki L/D dla odgałęzień, a producent zorientowany na jakość zaprojektuje system tak, aby zminimalizować lub wyeliminować strefy stagnacji. Nachylenie co najmniej 1–2% w kierunku punktów spustowych, całkowicie hermetyczne zawory i higieniczne połączenia zaciskowe to normalne oczekiwania. Gdy proces wymaga całkowitego oddzielenia użyteczności od produktu, a sanitarny dwururowy wymiennik ciepła jest powszechnie wybierany do zastosowań o wysokiej integralności.
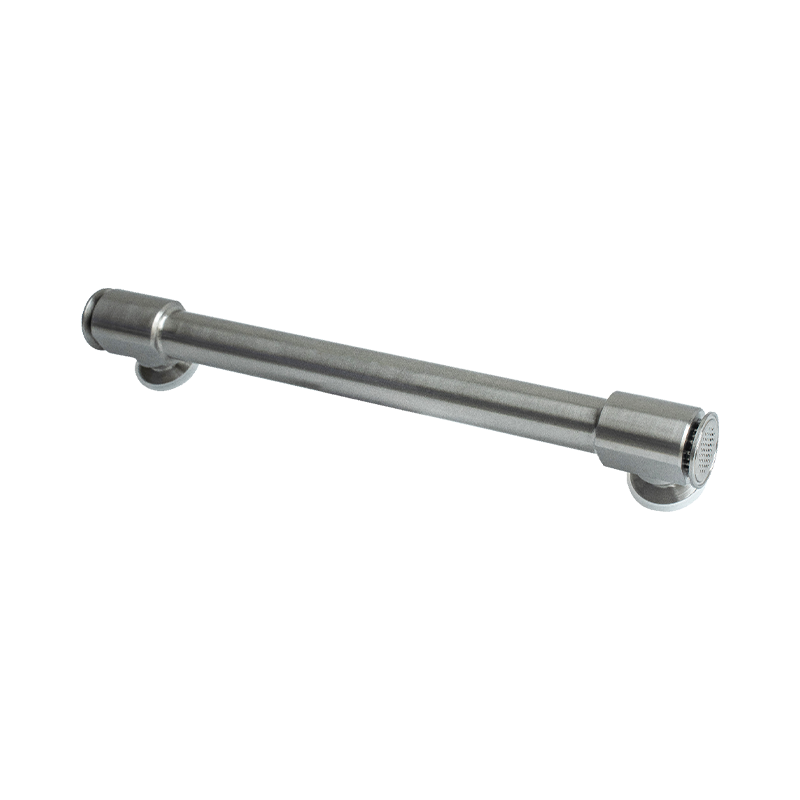 Niestandardowi sanitarni DTS (podwójny arkusz rurowy) Producenci wymienników ciepła, fabryka Shiloc (Shanghai) Industrial Trading Co., Ltd. to chińscy producenci niestandardowych sanitarnych DTS (arkusz z podwójną rurką) wymienników ciepła, fabryka, 1.... Zobacz produkt →
Kontrola jakości spawania i produkcji
Spawanie to miejsce, w którym zyskuje się lub traci jakość poślizgu. Wypolerowane wykończenie powierzchni nie może ukryć niepełnego spoiny wewnętrznej ani strefy wpływu ciepła, w której zatrzymują się bakterie. Dlatego tak istotne są odpowiednie procedury i udokumentowane spoiny.
Kontrola kwalifikacji i procedur
Wszyscy spawacze powinni posiadać kwalifikacje zgodne z akceptowanymi przepisami, takimi jak ASME sekcja IX lub ISO 9606. Przed rozpoczęciem produkcji producent musi opracować Specyfikacje Procedury Spawania (WPS) i Zapisy Kwalifikacji Procedury (PQR). Spawanie orbitalne jest preferowane w przypadku rur o małych średnicach i powtarzalnych połączeń rurowych, ponieważ zapewnia powtarzalną kontrolę łuku i pełną penetrację przy minimalnych zmianach ręcznych. Każda spoina powinna być oznaczona na mapie spoiny, aby zapisy produkcyjne, wyniki inspekcji i dane identyfikacyjne spawacza mogły zostać powiązane z dokładną lokalizacją.
Kontrola i testowanie montażu
Do higienicznych spoin nie wystarczy kontrola wzrokowa. Badanie boroskopowe powierzchni wewnętrznej, pomiar ferrytu i, jeśli to konieczne, badanie penetracyjne barwnika, stanowią część solidnego planu jakości. Po spawaniu cały zespół płoz, łącznie z rurami, wymiennikami ciepła i zaworami, powinien zostać poddany próbie ciśnieniowej. Próba ciśnieniowa weryfikuje integralność mechaniczną i uwypukla punkty nieszczelności na złączkach i uszczelkach. W przypadku kompletnego montażu elementów wymiany ciepła i kontroli temperatury testowanie całego systemu jest bardziej niezawodne niż testowanie komponentów osobno. Wielu dostawców teraz buduje inteligentne bioprocesowe jednostki skidowe do wymiany ciepła , gdzie cały system może zostać przetestowany przed wysyłką.
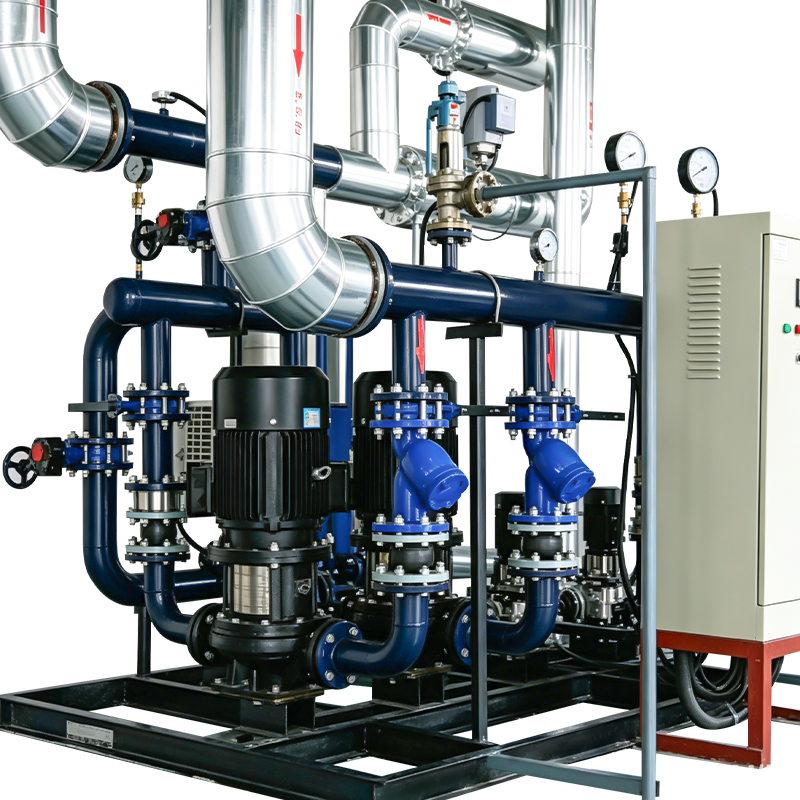 Producenci niestandardowych inteligentnych bioprocesowych skidów/jednostek do przenoszenia ciepła, fabryka Shiloc (Shanghai) Industrial Trading Co., Ltd. to chińscy producenci niestandardowych inteligentnych bioprocesowych skidów/jednostek do przenoszenia ciepła, fabryka,... Zobacz produkt →
Testy akceptacji w fabryce i testy akceptacji na miejscu
Fabryczny test odbiorczy (GRUBY) to pierwszy punkt, w którym płoza musi wykazać, że odpowiada uzgodnionej specyfikacji. Jest to także najlepsza okazja dla kupującego, aby wykryć problemy, podczas gdy producent może je szybko naprawić.
Dobrze zorganizowany FAT obejmuje kontrole wizualne i wymiarowe, przegląd certyfikatów materiałowych, weryfikację kalibracji, symulację logiki sterowania, testowanie wejść/wyjść, kontrolę funkcji alarmowych i bezpieczeństwa oraz przegląd zapisów spawów i wykończenia powierzchni. Jeśli poślizg obejmuje automatyzację, sekwencję kontrolną należy przeprowadzić w oparciu o symulowane wartości procesu, aby potwierdzić, że pompy, zawory i elementy sterujące nagrzewnicy reagują prawidłowo.
| Etap testowy | Wspólne kontrole | Dlaczego to ma znaczenie |
|---|---|---|
| FAT | Weryfikacja wymiarowa, identyfikowalność materiałów, dokumentacja spawalnicza, symulacja logiki sterowania, wyniki testów ciśnieniowych | Rozwiązuje problemy przed wysyłką, zmniejszając ryzyko instalacji. |
| SOBOTA | Weryfikacja połączeń, testy szczelności, ponowna kalibracja czujników, komunikacja z systemem sterowania instalacją | Potwierdza działanie płozy w środowisku końcowym przy rzeczywistych użytecznościach. |
| Bieg wydajnościowy | Symulacja procesu lub napełnianie mediami, stabilność wartości zadanej, obsługa alarmów | Generuje dowody potwierdzające formalną walidację. |
Raport FAT staje się częścią zapisu jakości. Podczas egzaminu SAT producent powinien ponownie sprawdzić parametry krytyczne po transporcie i instalacji, ponieważ wibracje i osprzęt mogą spowodować zmianę kalibracji fabrycznej elementów.
Dokumentacja: Podstawa jakości płoz
Dla użytkownika podlegającego regulacjom GMP, płoza bez pełnej dokumentacji jest w rzeczywistości niezgodna, niezależnie od tego, jak dobrze działa. Sprzęt fizyczny i ścieżka papieru muszą dokładnie pasować.
Zestaw dokumentacji powinien obejmować co najmniej diagramy procesów i oprzyrządowania (P&ID), schematy elektryczne, diagramy architektury sterowania, listy wejść/wyjść, zestawienia materiałowe z certyfikatami materiałowymi, mapy i dzienniki spoin, raporty z prób ciśnieniowych, raporty z badań nieniszczących, zapisy dotyczące wykończenia powierzchni, certyfikaty kalibracji i rysunki powykonawcze. W przypadku zautomatyzowanych skidów dokumentacja systemu sterowania powinna opisywać logikę oprogramowania, wartości zadane alarmów i funkcje rejestrowania danych.
Dokumentacja ta pomaga użytkownikowi w efektywniejszym ukończeniu kwalifikacji instalacyjnej (IQ) i kwalifikacji operacyjnej (OQ). Obsługuje również późniejsze modyfikacje, ponieważ rysunek powykonawczy i historia zmian pokazują dokładnie, co i dlaczego zostało zmienione. Jeżeli producent nie może dostarczyć możliwych do prześledzenia dowodów, system jakości nie jest skuteczny.
Jak ocenić jakość producenta płoz
Zamiast polegać na materiałach marketingowych, oceń konkretne stosowane kontrole jakości. Poniższe pytania stanowią praktyczny punkt wyjścia dla zespołów zaopatrzeniowych, inżynierów i personelu odpowiedzialnego za zapewnienie jakości.
- Poproś o zapoznanie się z księgą jakości i wszelkimi certyfikatami dotyczącymi produkcji płoz, takimi jak zgodność z ISO 9001 lub ASME BPE.
- Sprawdź, czy procedury spawalnicze i spawacze mają kwalifikacje zgodne z ASME Sekcja IX lub równoważną, i poproś o przykładowe mapy spoin i PQR.
- Przeprowadź audyt systemu identyfikowalności certyfikatów materiałowych, szczególnie w przypadku komponentów mających kontakt z medium i części ciśnieniowych.
- Przejrzyj protokół FAT przed rozpoczęciem produkcji; powinien opisywać testy, kryteria akceptacji i osobę, która będzie ich świadkiem.
- Sprawdź dokumentację producenta dotyczącą automatyzacji i możliwości integralności danych, ponieważ a precyzyjna jednostka kontroli temperatury dla firmy Biopharma
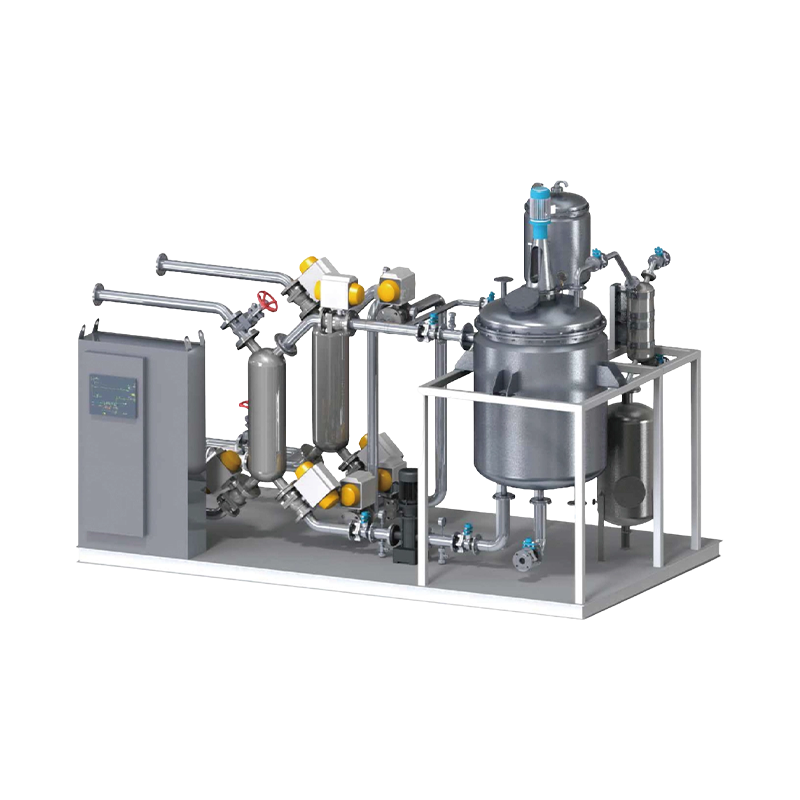 Niestandardowa precyzyjna jednostka kontroli temperatury (TCU) dla producentów Biopharma, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. to chińska niestandardowa precyzyjna jednostka kontroli temperatury (TCU) dla producentów biofarmaceutycznych, fakt... Zobacz produkt → musi wiarygodnie rejestrować wartości zadane i odchylenia.
- Potwierdź proces kontroli zmian w przypadku rewizji projektu i modyfikacji po dostawie.
Kryteria te nie mają charakteru teoretycznego. Producent, który może udostępnić rzeczywiste przykłady map spoin, raportów FAT i pomiarów wykończenia powierzchni, z większym prawdopodobieństwem spełni standardy jakości wymagane przez Twój projekt.
Wybór partnera produkcyjnego z odpowiednim systemem jakości
Standardy jakości dla zintegrowanej bioprocesowej produkcji płóz są konkretne: znajdują się w raporcie chropowatości powierzchni, zapisach spawania orbitalnego, protokole FAT i dokumentacji powykonawczej. Skid zbudowany zgodnie z tymi normami daje właścicielowi pewność, że instalacja, uruchomienie i weryfikacja przebiegną bez nieoczekiwanych opóźnień lub ryzyka zanieczyszczenia.
Oceniając dostawcę, zwracaj tyle samo uwagi na procesy jakości produkcji, co na atrakcyjny schemat procesu. Poproś o dokumentację, badania w obecności świadków i dowód kontroli. W Shiloc przestrzegamy tej samej dyscypliny w całej gamie naszych urządzeń do bioprocesów i urządzeń do wymiany ciepła, ponieważ produkt końcowy jest tak dobry, jak dowody za nim stojące. Jeśli planujesz projekt skidu bioprocesowego, skontaktuj się z naszym zespołem inżynierów aby szczegółowo omówić Twoje wymagania jakościowe.
PRZEDV:Zintegrowane płozy bioprocesowe do produkcji szczepionek: przewodnik inżynieryjny i zakupowy
DALEJ:Jak pomyślnie zweryfikować zintegrowane płozy bioprocesowe na potrzeby bioprodukcji GMP
DALEJ:Jak pomyślnie zweryfikować zintegrowane płozy bioprocesowe na potrzeby bioprodukcji GMP
Jesteś zainteresowany współpracą lub masz pytania?
Powiązane produkty


Zalecane LINS
✦
płoza procesowa sanitarna ze stali nierdzewnej
system płoz do sprzętu do przetwarzania żywności
system płoz do mieszania składników żywności
System płoz CIP dla przemysłu spożywczego
System płoz do przetwarzania żywności
system przetwarzania żywności montowany na płozach
higieniczna płoza procesowa dla przemysłu spożywczego
system poślizgowy do przetwarzania płynnej żywności
system płoz procesowych ze stali nierdzewnej
System skidów procesowych CIP dla przemysłu spożywczego
Pracujmy razem Witamy na pokładzie!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Dołącz do naszej listy mailingowej
Kategorie produktów
Szybkie linki
Szybkie linki
Prawa autorskie © Shiloc (Shanghai) Industrial Trading Co., Ltd. Wszelkie prawa zastrzeżone.
Systemy i sprzęt procesowy dla producentów żywności i produktów biofarmaceutycznych
